- Turite klausimų?
- +370 686 57676
- info@profibus.lt


Automatizuotas lazerinis suvirinimas: greitis, kokybė ir proceso stabilumas

Galimybė gauti paramą paskatino UAB „Profibus“ suplanuoti įsirengti elektromobilio įkrovimo prieigas
2025-09-03
Suvirinimo procesų automatizavimas šiuolaikinėje gamybos pramonėje tampa būtinybe įmonėms, kurios nori išlaikyti konkurencingumą rinkoje. Automatizuota suvirinimo sistema pranašesnė ne tik didesniu suvirinimo greičiu, bet taip pat leidžia išlaikyti kokybės pakartojamumą, kuris nepriklauso nuo žmogaus kompetencijų ir patirties. Detalės ar gaminio suvirinimo procese dalis laiko ir sąnaudų skiriama pozicionavimui, taisymui, šlifavimui, deformacijų koregavimui ir kokybės kontrolei. Tikslus ir greitas automatizuotas lazerinis suvirinimas, pritaikytas tinkamiems gaminiams padidina viso gamybos proceso efektyvumą. Svarbu pabrėžti, jog universalių sprendimo būdų nėra ir kiekvienas suvirinimo automatizavimo atvejis turi būti vertinamas atskirai, atsižvelgiant į naudojamas medžiagas, detalės geometriją ir gamybos organizavimą.
Kur suvirinimo procese prarandamas efektyvumas?
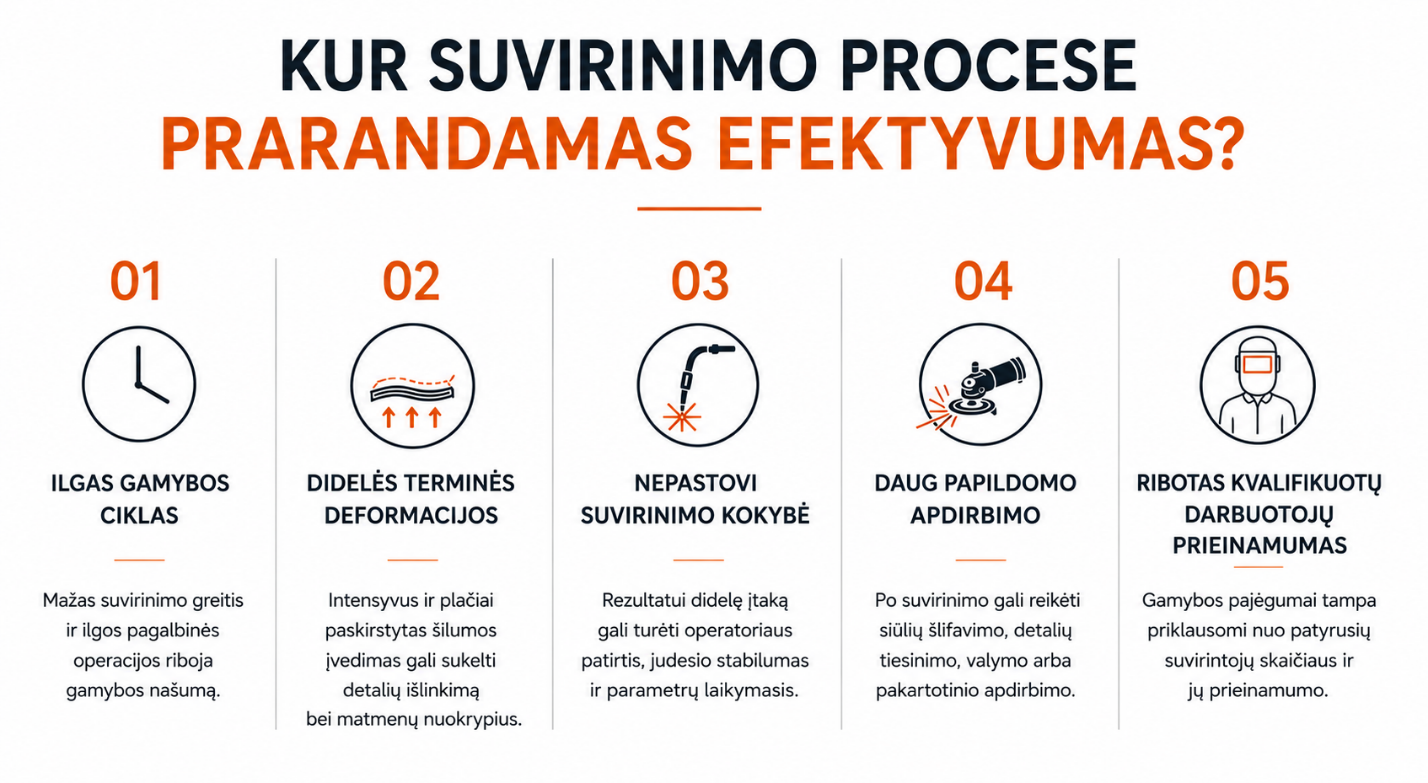
Suvirinimo našumą negalime vertinti tik pagal suvirinimo greitį. Padidintas suvirinimo greitis negarantuoja efektyvesnio gamybos proceso. Gamyboje suvirinimas yra tik viena dedamoji iš visų ciklo dalių: ruošinių pozicionavimas suvirinimui → suvirinimas → kontrolė → papildomas apdirbimas ar taisymas.
Žmogus atlikdamas suvirinimo operaciją gaišta laiką tinkamam detalių pozicionavimui, perėjimams nuo vienos iki kitos siūlės vietos, detales turi apsukti ar kitaip pakeisti jų poziciją, papildomai iškrauti ir pasikrauti gaminį. Dėl lankinio suvirinimo metu įvesto didelio šilumos kiekio, neišvengiamai susiduriama su gaminio deformacijomis. Atsiranda papildomas procesas gaminio tiesinimas ar geometrijos atstatymas. Kai kuriais atvejais gaminys gali būti apskritai brokuojamas dėl per didelių deformacijų, kurių ištiesinti presuojant ar kaitinant atstatyti neįmanoma. Suvirinimo kokybė didžiąją dalimi priklauso nuo suvirintojo. Darbuotojas privalo tinkamai pasirinkti degiklio judėjimo greitį, atstumą iki gaminio, degiklio kampą. Virinant naujus gaminius žmogus turi skirti laiką brėžinių peržiūrėjimui ir supratimui.
Suvirinimo robotas judesius kiekvieną kartą atlieka precizišku tikslumu, vienodai pagal sudaryta programą. Įkomponavus papildomas vaizdo atpažinimo ir atstumo skaičiavimo sistemas, galima ištaisyti pozicionavimo ir ruošinių netikslumų problemas, o suvirinimo roboto darbas pasidaro dinamiškas ir prisitaikantys prie kintančių netikslumų.
Roboto tikslumas padeda eliminuoti klaidas susijusias su žmogiškuoju faktoriumi, o lazerinio suvirinimo proceso taikymas mažina terminio poveikio zoną, deformacijas ir leidžia dirbti su medžiagomis, kurios lankiniu būdu virinamos problematiškai (pvz. cinkuotas plienas)..
Kuo lazerinis suvirinimas skiriasi nuo įprastų suvirinimo procesų?
Lazerinis suvirinimas ypatingas tuo, jog leidžia spindulio energiją perduoti į labai mažą plotą. Įprastai fokusuojamas spindulio taškas ant jungties yra apie 400 - 500 µm. Tai leidžia pasiekti didelį galios tankį, dėl ko energija gaminiui įvedama lokaliau nei daugelyje lankinių suvirinimo procesų. Šitos savybės įgalina kokybiškai suvirinti plonus lakštinius metalus dideliais greičiais, o storesnėse medžiagose formuoti siauras ir gilias siūles, taip užtikrinant tinkamą pravirinimą.
Gamyboje lazerio technologinis pranašumas sumažiną gaminio deformacijas. Siauresnė terminio poveikio zona mažina jungties defektus. Atsiranda galimybė storas jungtis virinti vienu praėjimu. Bendrai padidėja visas proceso našumas. Lazerio generavimo šaltinis lengvai valdomas programiškai ir nesunkiai gali būti susiejamas su automatizavimo sistema.
Svarbu suprasti, jog lazerinio suvirinimo privalumai, ateina ir su didesniais reikalavimais suvirinimui. Dėmesys turi būti skiriamas tiksliam detalių pozicionavimui ir tarpo išlaikymui. Privaloma užtikrinti tinkamą spindulio fokusą ant detales. Naudojamos skirtingos apsauginės dujos gali leisti keisti siūlės geometriją ir įvirinimo gylį. Lazerinis suvirinimo šaltinis turi daug funkcijų ir parametrų, kurie gali būti pritaikyti pagal konkretų gaminį, tačiau pritaikymas turi būti atliekamas atsakingai ir kompetencijų turinčių specialistų pagalba.
Automatizuota lazerinio suvirinimo sistema
Renkantis automatizuoto suvirinimo sprendimus svarbu suprasti, jog suvirinimo procesą atlieka tarpusavyje susieta sistema dar kitaip ją galima vadinti cele. Nors ir labai svarbūs, bet atskiri komponentai kaip pramoninis robotas ar lazerio generavimo šaltinis nesusieti tarpusavyje negali būti efektyviai integruojami į gamybos procesą. Papildomai į suvirinimo celę integruojami valdikliai, aušinimo ir apsaugos sistemos, duomenų gavimo ir apdorojimo technologijos.
Pirmiausia turi būti užtikrinama lazerinio suvirinimo sistemos optimali darbinė temperatūrą, tam yra įdiegiamas aušintuvas (1), kuris aušina lazerio šaltinį (2) ir suvirinimo galvą (7). Sugeneruotas lazeris šaltinyje (2) šviesolaidiniu lanksčiu kabeliu tiekiamas į suvirinimo galvą (7). Lazerio spindulio nustatymai (galia, dažnis ir kt.) pasirenkami lazerio valdiklio (3) ekrane. Pramoninio roboto valdiklis (5) skirtas maitinti ir valdyti robotą (6). Taip pat roboto valdiklis perduoda informaciją lazerio sistemai kuri yra susieta. Roboto valdymo ir programavimo pultas (4) leidžia programuoti ir valdyti robotą. Pats lazerio spindulys fokusuojamos suvirinimo galvoje (7), kur taip pat ta pačia ašimi gali būti tiekiamos apsauginės dujos, montuojami vaizdo ar atstumo apdorojimo davikliai ir tiekiama pridėtinė viela. Galiausia visa sistema dirba vieningai ir pradedamas gaminio (8) lazerinis suvirinimas.
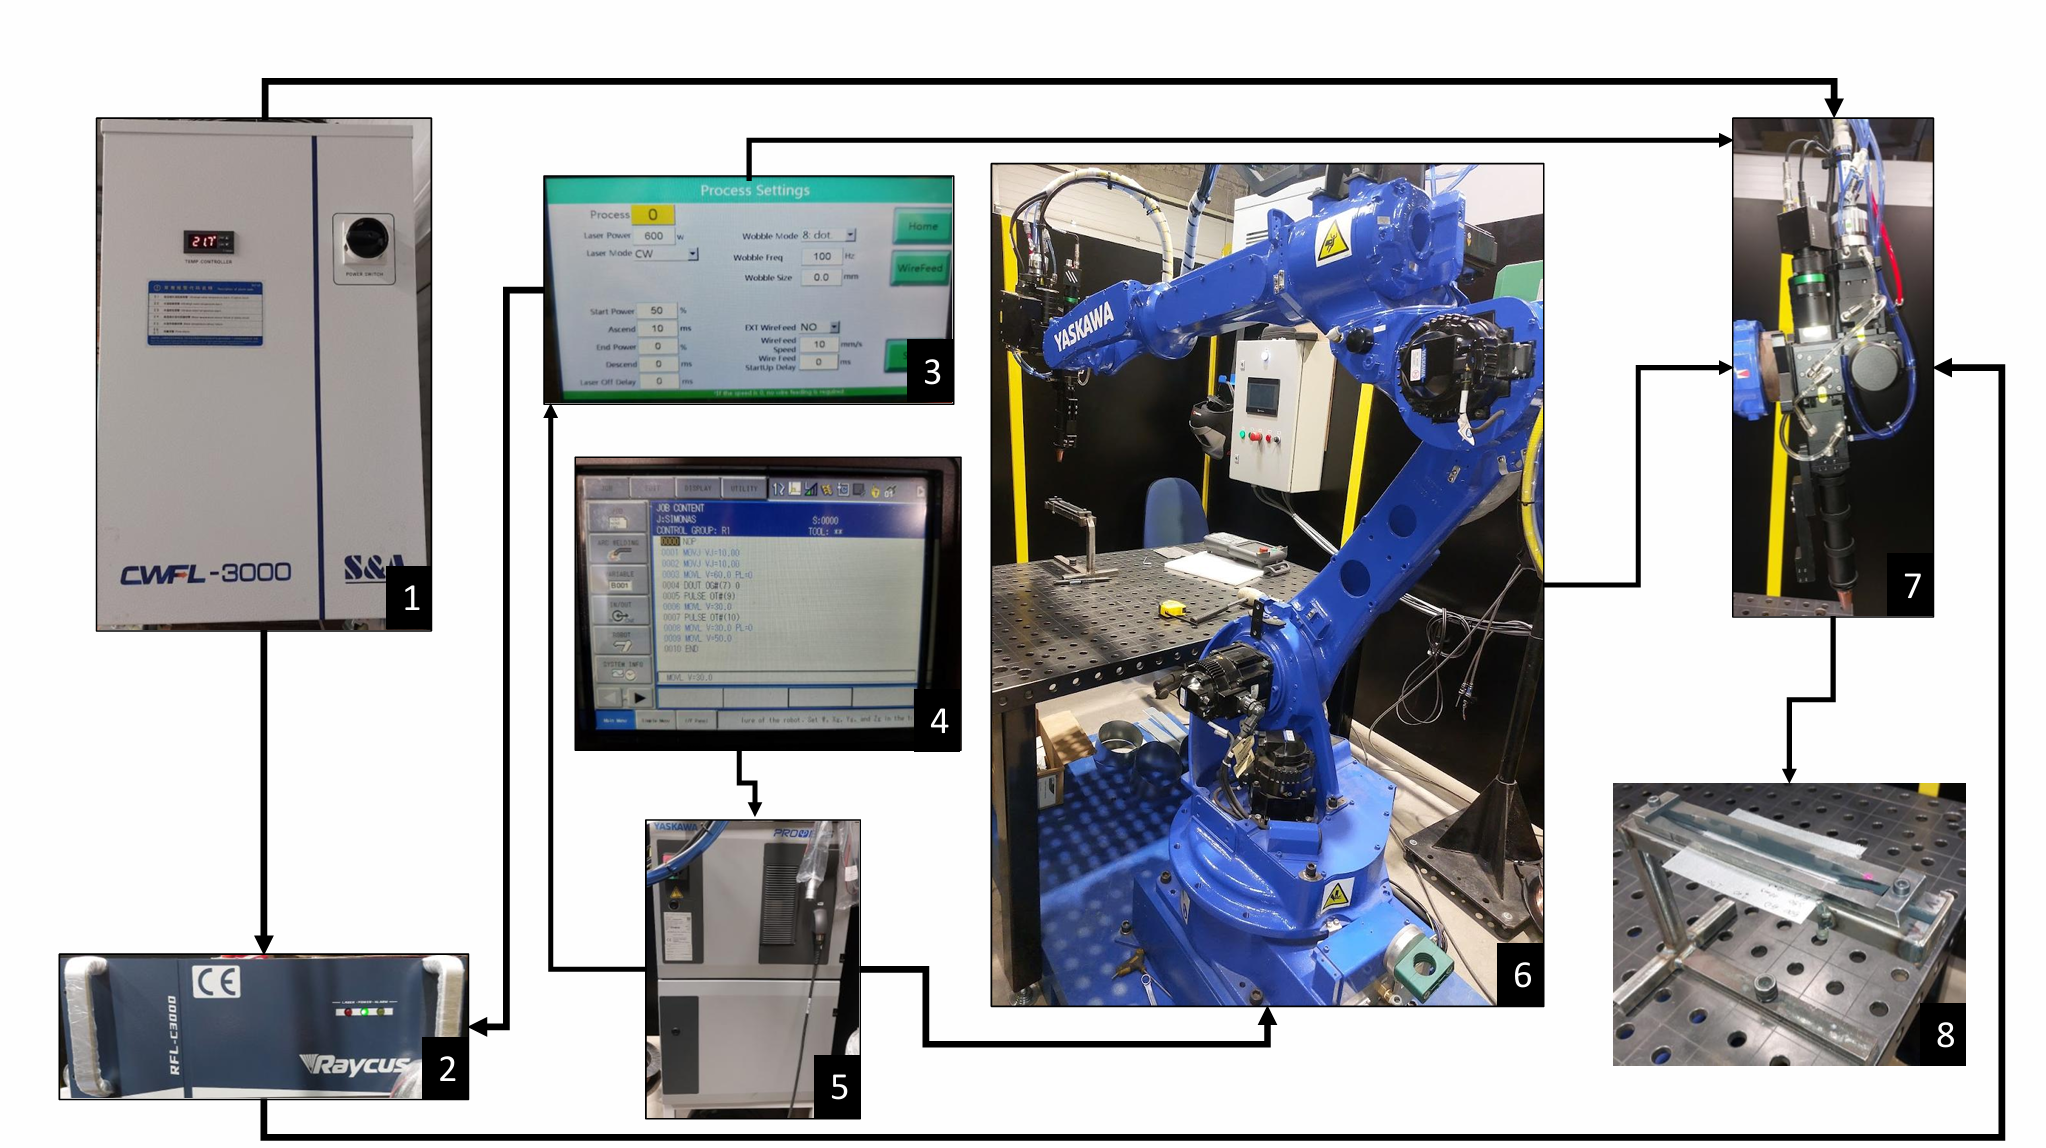
Papildomai į sistemą gali būti įkomponuotas ir gaminio pozicionierius, kuris atitinkamai gali pakeisti detalių padėtį ar jas vartyti. Siekiant užtikrinti žmonių ir aplinkos saugumą celėje naudojamos spec. apsaugos priemonės, skirtos apsaugoti žmones nuo atsitiktinių lazerio atspindžių, kenksmingų dūmų ar žmonių buvimo roboto darbo zonoje.
Praktinis automatizuoto lazerinio suvirinimo tyrimas
Atliekant praktinį tyrimą automatizuota lazerinio suvirinimo sistema buvo pritaikyta 0,5 mm storio cinkuoto plieno lakštų (DX51D Z275) sandūrinėms jungtims be pridėtinio metalo. Pradiniais bandymais buvo keičiama lazerio galia ir suvirinimo greitis, kol pasirinktas optimalus režimas. Optimalūs parametrai leido pašalinti pradiniuose bandymuose dominavusį nesulydymą ir pereiti prie pakartojamų bandymų.
Bandymų metu išryškėjo ir automatizavimo svarba. Suvirinimo pabaigoje trumpas roboto sustojimas, lazeriui dar mažinant galią, sukeldavo lokalų pralydymą. Modifikavus roboto programą, galios mažinimas buvo pradėtas suvirinimo galvutei dar judant. Tai praktiškai parodė, kad stabiliai siūlei svarbūs ne tik lazerio parametrai, bet ir tikslus lazerio bei roboto judesio sinchronizavimas.
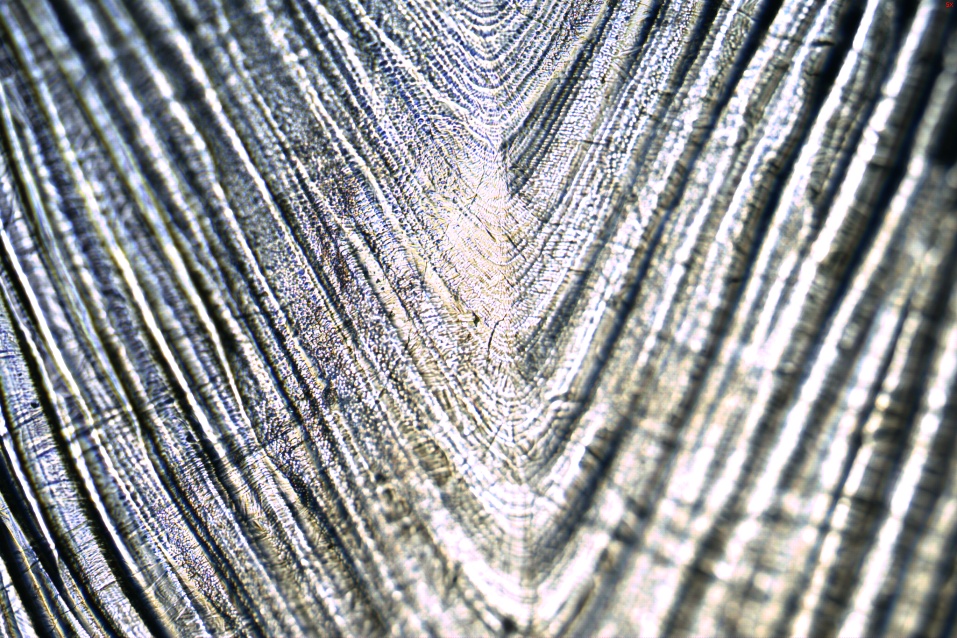
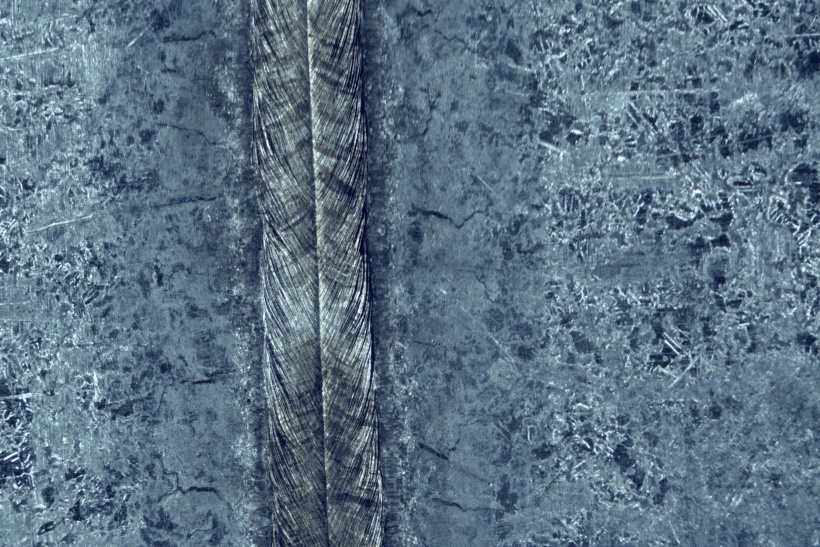
Toliau buvo palygintos trys apsauginės dujos – N₂, Ar ir NH5. Rezultatai parodė, kad jos veikė ne tik siūlės išvaizdą, bet ir jos geometriją bei mikrokietumą. Azotas sudarė palankesnes sąlygas tolygesnei siūlės geometrijai, argonas pasižymėjo tolygesniu mikrokietumo profiliu, o NH5 grupėje nustatyta daugiau nepageidaujamų reiškinių. Tyrimas taip pat patvirtino, kad plonų lakštų lazerinis suvirinimas jautrus ruošinių suleidimo tikslumui, todėl automatizuojant procesą svarbi visa sistema – nuo detalės įtvirtinimo iki roboto programos ir proceso parametrų.
Praktinis tyrimas įrodė, jog cinkuotus plonus plieno lakštus galima kokybiškai suvirinti lazeriu, taip pakeičiant taškinio suvirinimo procesą. Automatizuota lazerinio suvirinimo celė gali būti pritaikyti plačiam cinkuotų lakštinių gaminių asortimentui, keičiant tiek detalių formas, tiek storius.
Ar automatizuotas lazerinis suvirinimas tinka jūsų gamybai?
Automatizuotas lazerinis suvirinimas gali suteikti didelį pranašumą ten, kur svarbus didelis suvirinimo greitis, nedidelis šiluminis poveikis, proceso pakartojamumas ir galimybė sumažinti papildomas operacijas po suvirinimo. Tačiau vien lazerio ar roboto įsigijimas savaime neužtikrina gero rezultato – proceso stabilumui ne mažiau svarbūs detalės paruošimas, tikslus pozicionavimas, tvirtinimo įtaisai, tinkamai parinkti suvirinimo parametrai ir visų sistemos komponentų tarpusavio suderinimas.
Todėl vertinant galimybę automatizuoti suvirinimo procesą racionaliausia pradėti ne nuo įrangos pasirinkimo, o nuo konkretaus gaminio ir jo gamybos proceso analizės. Praktiniai bandymai su realia detale leidžia įvertinti pasiekiamą suvirinimo greitį, siūlės kokybę, proceso stabilumą ir tik tada spręsti, ar lazerinio suvirinimo automatizavimas gali suteikti techninę bei ekonominę naudą.
Jeigu svarstote lazerinio suvirinimo pritaikymą savo gamyboje, pirmasis žingsnis gali būti paprastas – detalės brėžinio, medžiagos, storio ir gamybos apimties įvertinimas bei bandomasis suvirinimas.
Simonas Užtupis
Suvirinimo procesų automatizavimas šiuolaikinėje gamybos pramonėje tampa būtinybe įmonėms, kurios nori išlaikyti konkurencingumą rinkoje. Automatizuota suvirinimo sistema pranašesnė ne tik didesniu suvirinimo greičiu, bet taip pat leidžia išlaikyti kokybės pakartojamumą, kuris nepriklauso nuo žmogaus kompetencijų ir patirties. Detalės ar gaminio suvirinimo procese dalis laiko ir sąnaudų skiriama pozicionavimui, taisymui, šlifavimui, deformacijų koregavimui ir kokybės kontrolei. Tikslus ir greitas automatizuotas lazerinis suvirinimas, pritaikytas tinkamiems gaminiams padidina viso gamybos proceso efektyvumą. Svarbu pabrėžti, jog universalių sprendimo būdų nėra ir kiekvienas suvirinimo automatizavimo atvejis turi būti vertinamas atskirai, atsižvelgiant į naudojamas medžiagas, detalės geometriją ir gamybos organizavimą.